2026-09-15
Sebuah ekskavator hidrolik ditarik dari layanan pada 3.000 jam karena batang silindernya berlubang dan segel kelenjarnya rusak. Target desain aslinya adalah 8.000 jam. Pengukuran menunjukkan bahwa kekasaran permukaan meningkat dua kali lipat di zona keausan dan lapisan kromium telah terkikis hingga baja dasar di dua tempat. Kegagalan tersebut bukan merupakan cacat produksi. Itu adalah masalah spesifikasi batang.
Batang piston merupakan satu-satunya komponen yang paling menentukan masa pakai silinder hidrolik. Ini mentransmisikan gaya, memandu piston, dan menyediakan permukaan penyegelan untuk kelenjar batang. Setelah permukaan batang menurun, kebocoran segel dan kontaminasi akan terjadi dengan cepat. Insinyur yang mencocokkan material batang, pelapis, dan penyelesaian akhir dengan lingkungan pengoperasian sebenarnya akan menghindari kegagalan awal ini. Artikel ini membahas ketiga keputusan tersebut dan toleransi praktis di baliknya.
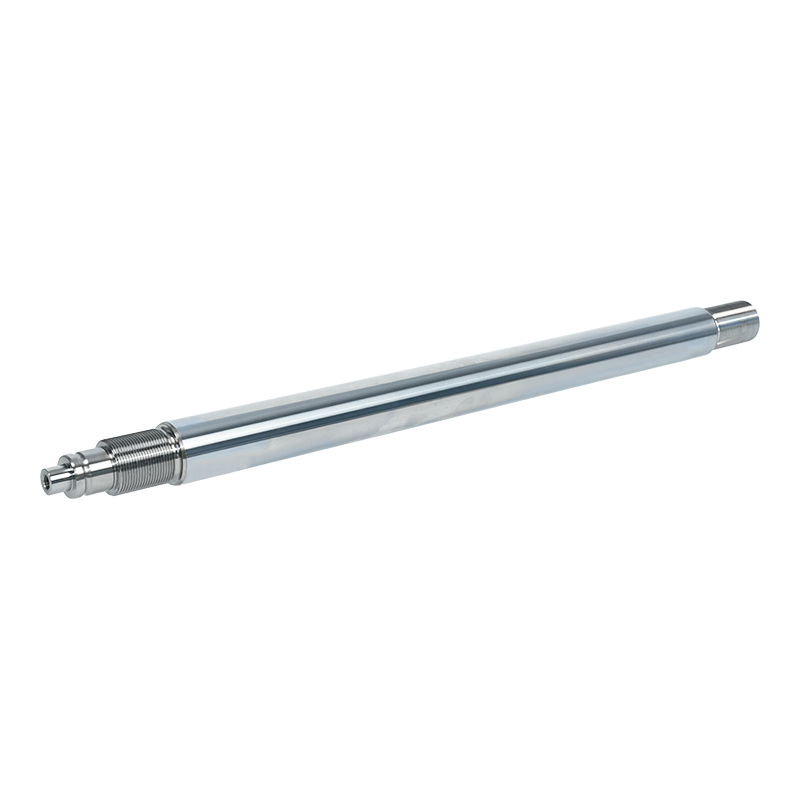
A batang piston hidrolik menghubungkan piston di dalam laras silinder dengan beban luar. Ini mengubah tekanan fluida menjadi gaya mekanik linier. Dalam pelayanannya harus:
Batang adalah satu-satunya komponen silinder yang terkena sirkuit hidrolik dan atmosfer luar. Paparan ganda itulah yang menyebabkan pemilihan material dan perawatan permukaan menjadi sangat berpengaruh.
Kebanyakan batang piston hidrolik dibuat dari baja karbon sedang seperti C45 atau setara. Blanko dikeraskan secara induksi sebelum digiling untuk menciptakan permukaan yang tahan aus sekaligus menjaga inti cukup kuat untuk menyerap beban kejut. Nilai baja tahan karat digunakan ketika ketahanan terhadap korosi melebihi biayanya, namun kekerasannya yang lebih rendah biasanya berarti lapisan harus ditambahkan untuk keausan yang dapat diterima.
Urutan produksi menentukan batas kualitas. Batang diputar, diberi perlakuan panas, digiling, dan kemudian dipoles. Penggilingan menghilangkan distorsi perlakuan panas dan menghasilkan kebulatan dan kelurusan yang diandalkan oleh segel. Pemolesan menurunkan kekasaran permukaan ke kisaran yang dapat diatur oleh seal selama masa pakai yang lama.
Kelurusan sama pentingnya dengan penyelesaian. Batang yang lurus dalam jarak 0,05 mm per meter tetapi memiliki permukaan tanah yang kasar akan tetap cepat mengalami keausan segel. Batang dengan lapisan cermin tetapi busur 0,2 mm menyebabkan pemuatan kelenjar tidak merata dan kebocoran. Kedua parameter tersebut harus dipertahankan, itulah alasannya pemrosesan batang piston presisi patut mendapat perhatian sebelum spesifikasi ditulis.
Batang padat adalah standar untuk sebagian besar silinder karena menawarkan kekakuan lentur tertinggi per unit biaya. Batang berongga muncul dalam dua situasi: ketika pengurangan berat penting, seperti pada boom peralatan bergerak, atau ketika batang itu sendiri harus membawa saluran oli internal. Batang berongga menghemat berat secara signifikan sekaligus mempertahankan sebagian besar kekakuan lentur pada diameter luar yang sama.
Jika desain memerlukan batang padat dengan hasil akhir dan geometri yang dikontrol ketat, menentukan batang padat hasil akhir yang presisi akan menetapkan dasar kualitas yang jelas. Aplikasi yang membutuhkan jalur oli internal atau pengurangan massa lebih baik dilayani oleh batang piston berongga.
 Batang Piston Padat Baja Paduan Selesai Presisi Batang padat ini menawarkan akurasi dimensi yang ketat dan permukaan tanah yang halus, mendukung kinerja seal yang andal dalam sistem hidraulik dan mekanis yang berat, dengan pemesinan khusus tersedia per gambar. Lihat Produk →
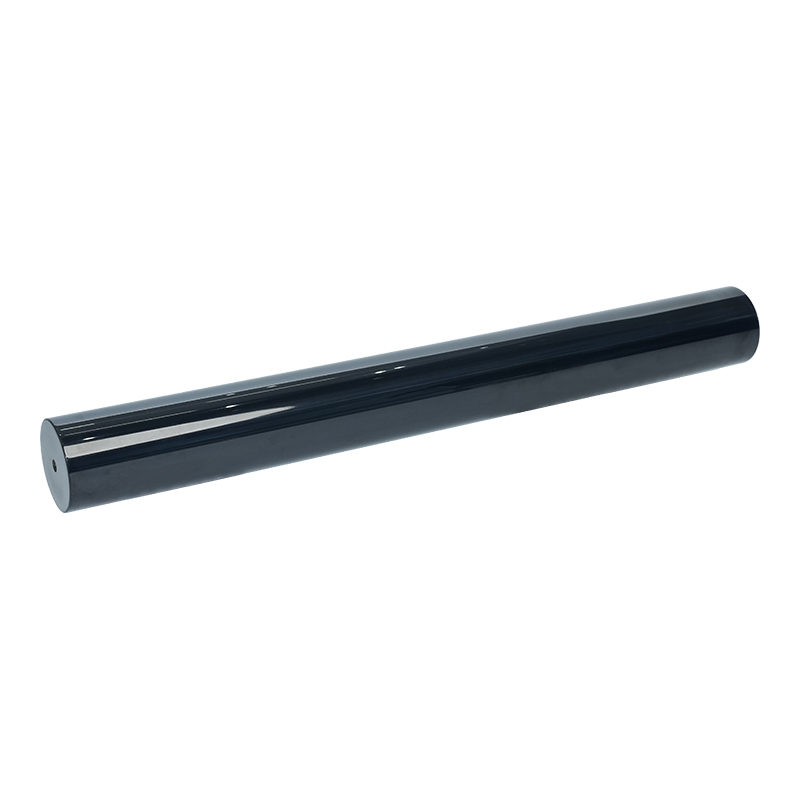
 Batang Piston Berongga Berlapis Krom Keras Desain berongga yang mengurangi bobot dengan saluran internal, tersedia dengan pelapisan krom keras untuk ketahanan aus, cocok untuk sistem hidraulik kompak yang memerlukan pengurangan massa dan perutean. Lihat Produk →
Segel batang menempel langsung pada permukaan batang piston. Bibir segel membutuhkan permukaan yang cukup halus untuk menghindari keausan abrasif namun dengan kekasaran mikro yang cukup untuk menahan lapisan pelumas. Dalam praktiknya, batang piston hidrolik digiling dan dipoles hingga kekasaran sekitar Ra 0,2 hingga 0,4 µm. Apa pun yang lebih kasar akan memakai bibir segel; apa pun yang jauh lebih halus dapat membuat segel oli menjadi kekurangan dan meningkatkan gesekan.
Kebulatan dan kelurusan mengontrol jarak antara batang dan kelenjar. Ovalitas yang berlebihan menimbulkan celah lebar di satu sisi dan gangguan di sisi lain. Seiring waktu, bantalan kelenjar dan segel mengalami pembebanan yang tidak merata, yang menyebabkan keausan lokal dan pada akhirnya terlihat jalur kebocoran. Inilah sebabnya mengapa produsen batangan mempertahankan kebulatan dan kelurusan dalam seperseratus milimeter daripada hanya mengandalkan tekstur permukaan saja.
| Parameter | Spesifikasi khas | Efek pada kinerja |
|---|---|---|
| Kekasaran permukaan Ra | 0,2 hingga 0,4 µm | Keausan dan gesekan segel |
| Kelurusan | Maks 0,05 mm/m | Distribusi beban kelenjar |
| Kebulatan | Maks 0,02 mm | Kesenjangan penyegelan seragam |
| Toleransi diameter | f7 hingga h8 | Cocok dengan kelenjar dan segel |
Baja tanah telanjang, bahkan yang dikeraskan secara induksi, tidak cukup untuk sebagian besar aplikasi hidrolik. Batang terkena kelembapan, semprotan garam, bahan kimia pembersih, dan debu abrasif. Sistem pelapisan harus memberikan kekerasan untuk ketahanan aus, perlindungan korosi pada baja dasar, dan kompatibilitas dengan material segel.
Krom keras adalah dasar industri. Bahan ini keras, sekitar 800 hingga 1000 HV, memiliki koefisien gesekan yang rendah terhadap kompon seal biasa, dan dapat diaplikasikan pada ketebalan terkendali dari 20 hingga 50 µm. Untuk lingkungan dalam ruangan yang bersih, hard chrome adalah pilihan berbiaya terendah dengan kinerja yang dipahami dengan baik.
Pada peralatan kelautan dan luar ruangan, lapisan dupleks kromium putih susu diikuti dengan kromium keras memberikan ketahanan korosi yang lebih baik dibandingkan krom keras satu lapis. Sistem nikel dan kromium keras berperilaku serupa dalam kondisi sarat garam. Pelapisan ini lebih mahal, namun memperpanjang interval servis jika paparannya agresif.
Pelapis keramik menawarkan kekerasan dan ketahanan korosi yang jauh lebih tinggi untuk aplikasi dengan tingkat keausan tinggi dan korosi tinggi. Pelapisan laser menerapkan lapisan yang diikat secara metalurgi dan juga merupakan cara standar untuk memperbaiki batang yang rusak. Nitriding QPQ (quench-polish-quench) memberikan alternatif berbiaya lebih rendah dengan sifat keausan yang baik, meskipun casing yang diperkeras lebih tipis.
Untuk sebagian besar silinder serba guna, batang berlapis krom keras tetap menjadi standar praktis karena perilaku produksinya terdokumentasi dengan baik dan biaya per jam pengoperasiannya rendah.
| Sistem pelapisan | Kekerasan khas (HV) | Ketahanan korosi | Ketebalan khas |
|---|---|---|---|
| Hard chrome | 800 hingga 1000 | Bagus | 20 hingga 50 µm |
| Krom keras berwarna putih susu | 800 hingga 1000 | Sangat bagus | 30 hingga 60 µm |
| Nikel krom keras | 800 hingga 1000 | Sangat bagus | 30 hingga 60 µm |
| Keramik | 1000 hingga 1400 | Luar biasa | 100 hingga 300 µm |
| Kelongsong laser | 700 hingga 900 | Luar biasa | 300 hingga 1000 µm |
| QPQ | 500 hingga 700 | Bagus | 10 hingga 30 µm |
Batang Piston Berlapis Krom Keras Krom berlapis memberikan kekerasan tinggi dan ketahanan terhadap korosi, menjadikan batang ini sebagai standar praktis untuk silinder serba guna yang mengutamakan kinerja terdokumentasi dan biaya rendah per jam pengoperasian. Lihat Produk → Pilihan pelapisan mengubah diameter batang mesin, kompatibilitas segel, dan biaya unit. Krom keras diaplikasikan dengan kecepatan 20 hingga 50 µm per sisi, sehingga baja dasar dikerjakan dengan ukuran kecil untuk menerima lapisan berlapis. Pelapis keramik dan laser memerlukan persiapan permukaan yang berbeda dan biasanya penggilingan pasca-pelapisan untuk mengembalikan dimensi akhir. Paket segel juga harus kompatibel dengan bahan kimia pelapis.
Dalam praktiknya, tentukan lingkungan operasi terlebih dahulu, frekuensi siklus kedua, dan target biaya ketiga. Batang krom keras standar bekerja dengan baik pada pengepres hidrolik dalam ruangan yang bersih. Batang yang sama gagal pada tahap awal pada kapal keruk atau sekop penambangan. Itu bukanlah suatu cacat material; itu adalah ketidakcocokan spesifikasi.
Saat mencari batangan, perhatikan lebih dari sekadar harga satuan. Kontrol proses mendorong biaya garansi silinder akhir. Tanyakan tentang konsistensi pengerasan induksi, kemampuan penggilingan dan pemolesan, keseragaman ketebalan lapisan, dan catatan inspeksi yang terdokumentasi. Sertifikasi ISO 9001 merupakan landasan, bukan pembeda.
Pemasok yang mengoperasikan lini penggilingan, pemolesan, dan pelapisan listriknya sendiri memegang kendali langsung atas parameter yang menentukan umur batang, alih-alih mengoordinasikan beberapa subkontraktor. Mesin Wuxi Qunke mengikuti model terintegrasi ini, memasok batang piston presisi, batang berlapis, dan silinder hidrolik lengkap dari satu fasilitas yang luasnya lebih dari 25.000 meter persegi.
Untuk mesin teknik, batang memasuki silinder sebagai komponen yang dikirim, dan kesesuaian dengan sistem segel harus direncanakan sejak dini. Mencocokkan silinder oli pada mesin teknik adalah bacaan praktis bagi tim yang menyelesaikan spesifikasi batang dan segel bersama-sama.
Hubungi Kami
+86-137-0618-5800
Jalan Dujuan Barat No.3, Kota Hudai, Distrik Binhu, Kota Wuxi, Provinsi Jiangsu
Hubungi kami
Seluler